Les solvants pèsent lourd dans les achats et dans la benne. Quand les volumes grimpent, la facture de destruction suit, sans compter la pression réglementaire et le risque ATEX. Bonne nouvelle : la régénération des solvants usagés transforme cette contrainte en levier d’économie circulaire. Par distillation (souvent sous vide), vous récupérez jusqu’à 95 % d’un solvant propre, prêt à repartir en production. À la clé : réduction des déchets dangereux, baisse des coûts matière, meilleure tracabilité, et un bilan écologie/soutenabilité qui progresse réellement.
Sur le terrain, ateliers de peinture, lignes de dégraissage, imprimeries et chimie fine installent des unités compactes ou s’appuient sur des filières externalisées de traitement des solvants. Les résultats sont concrets : moins de fûts sortants, une qualité maîtrisée, des postes de travail plus propres, et un risque incendie mieux contrôlé. Ce guide va droit au but : principes, cadre réglementaire, méthode opérationnelle, comparatif d’équipements, erreurs à éviter et plan d’action pour enclencher une valorisation fiable et rentable.
En bref
- Objectif : récupérer et réutiliser le solvant (jusqu’à 95 %) par distillation, réduire les déchets dangereux et les achats de produit neuf.
- Gains typiques : –40 à –80 % sur l’achat de solvant, –50 à –90 % sur les volumes à éliminer, retour sur investissement en 9–24 mois selon les flux.
- Sécurité : matériel ATEX, tri halogéné/non halogéné, stockage ventilé et en rétention, transport ADR, BSDD numérique (Trackdéchets).
- Mise en œuvre : tri à la source, contenants UN/GRV, tests, distillation sous vide, contrôle qualité, boucle fermée.
- Soutenabilité : vraie valorisation, réduction des déchets, achats responsables, contribution directe à l’économie circulaire.
Régénération des solvants usagés : principes, gains et cas d’usage
Le cœur du procédé, c’est la distillation : on chauffe le mélange souillé, on condense les vapeurs du solvant et on sépare les boues/résines. Sous vide, la température d’ébullition chute : moins de stress thermique, moins d’odeurs, plus de sécurité. Sur des solvants courants (acétone, IPA, MEK, toluène, xylène, esters), une récupération 90–95 % est atteignable avec des impuretés maîtrisées.
Trois configurations dominent : machine de paillasse pour petits ateliers (lots de 15–30 L), recycleur autonome (50–200 L/lot) pour ateliers multi-postes, et installation industrielle en continu (jusqu’à plusieurs milliers de litres/jour) pour sites de chimie/peinture. Dans tous les cas, la boucle se ferme si l’on spécifie des critères d’acceptation simples (teneur en eau, couleur, point d’éclair) avant réinjection process.
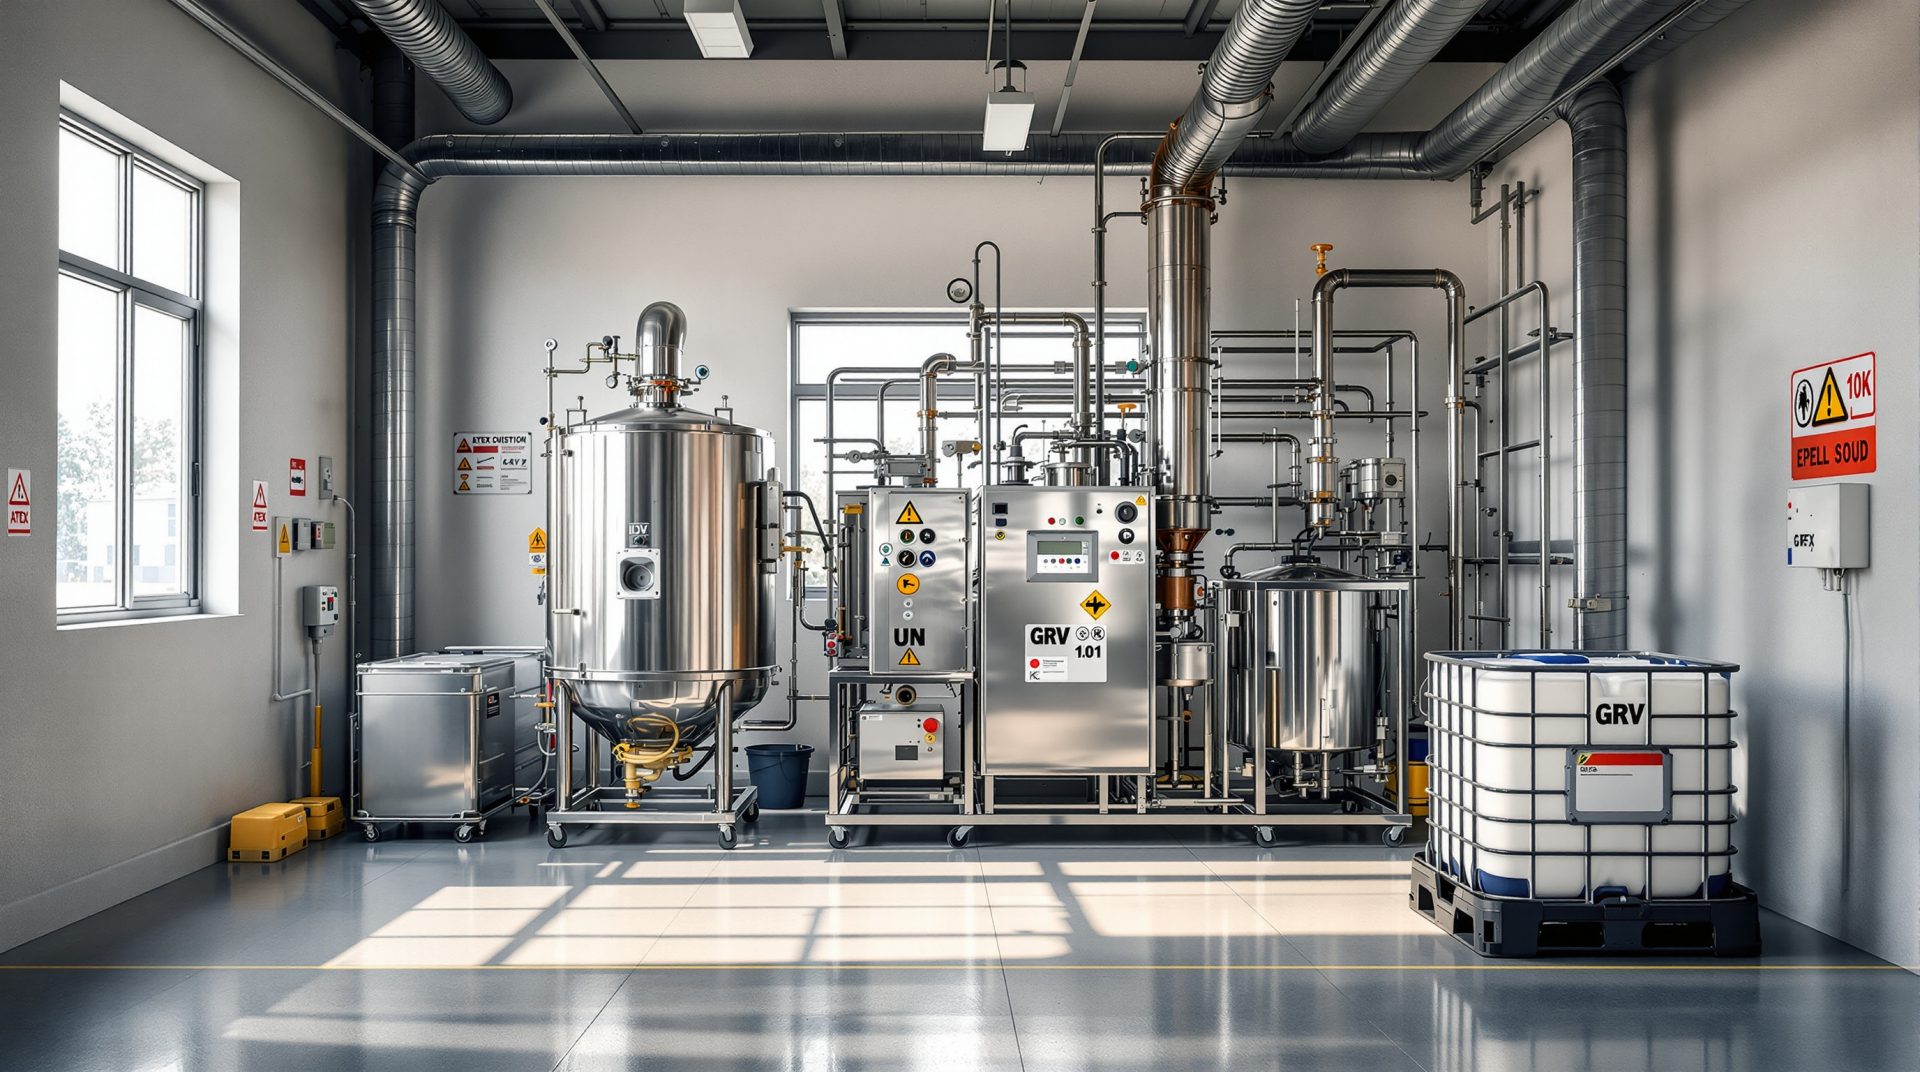
Quels solvants se recyclent le mieux en 2026 ?
Les meilleurs candidats : acétone, isopropanol/IPA, éthanol, MEK, acétate d’éthyle, toluène, xylène, white-spirit et mélanges de nettoyage non chlorés. Les chlorés (ex. perchloroéthylène) se régénèrent avec des équipements fermés et un contrôle rigoureux des émissions. Les mélanges résines/peintures passent très bien avec sacs thermorésistants et racleurs de cuve.
La clé du succès : séparer à la source halogénés et non halogénés, éviter les pollutions à l’eau et choisir une technologie adaptée (vide, agitation, racleurs). Un panel de tests simple (densité, point d’éclair, chromatographie si besoin) valide la qualité du recyclat.
Réglementation et responsabilités : de la classification au transport ADR
Un solvant souillé reste un déchet dangereux. En France, on s’appuie sur la liste européenne (codes 14 06 xx* selon les formulations) et le règlement CLP pour l’étiquetage. Le producteur est responsable jusqu’à l’élimination/valorisation finale : BSDD numérique via Trackdéchets, registre chronologique, vérification des agréments transport/traitement et des zones ATEX si installation sur site. Pour le transport, l’ADR impose emballages homologués, marquages et documents conformes.
Stockez en local ventilé, sur rétention, avec séparation des incompatibles et contrôle du point d’éclair. Pour un accompagnement opérationnel, appuyez-vous sur une filière spécialisée de recyclage des déchets dangereux et vérifiez systématiquement traçabilité et attestations de valorisation. Pour des flux connexes (ex. huiles), s’inspirer de pratiques éprouvées de gestion des déchets dangereux aide à fiabiliser l’organisation.
Procédure opérationnelle : du tri au recyclat prêt à l’emploi
Pour ancrer la valorisation dans la durée, standardisez les gestes et les contrôles. Une PME de peinture industrielle a, par exemple, réduit ses achats d’acétone de –70 % en 4 semaines en appliquant ce protocole.
- 1. Cartographier les flux : identifier postes, volumes, familles (non halogéné/halogéné), contaminants (eau, résines, pigments).
- 2. Mettre en place le tri à la source : deux circuits minimum, bidons/fûts UN dédiés, entonnoirs sécurisés, pictogrammes CLP.
- 3. Conditionner : fûts acier 200 L ou GRV 1 000 L avec bacs de rétention et mise à la terre.
- 4. Tester : point d’éclair, eau (Karl Fischer ou test rapide), couleur. Fixer des seuils d’acceptation simples.
- 5. Régénérer : distillation (souvent sous vide), option sacs thermorésistants, racleurs, huile diathermique si nécessaire.
- 6. Contrôler la qualité : densité, odeur, conductivité, et si critique : GC. Valider la réutilisation process.
- 7. Gérer les résidus : boues/colles envoyées en filière dédiée, BSDD et pesées à jour.
- 8. Boucler la traçabilité : registre, certificats de recyclage/valorisation, suivi des consommations.
Cette méthode sécurise la réduction des déchets et la qualité du produit recyclé, tout en fluidifiant les audits HSE.
Calculateur d’économies en régénération de solvants
Estimez les économies annuelles et la réduction de déchets en installant un recycleur.
Résultats estimés
Bilan simplifié = Économies achats − (Coût énergie + Coût boues). À adapter avec vos coûts réels.
Astuce: pour affiner, ajustez la “Conso énergie par litre régénéré” selon votre équipement et intégrez vos coûts de maintenance dans votre propre modèle.
Choisir une solution de recyclage : technologies et fournisseurs à la loupe
Selon vos volumes, votre profil de solvants et votre niveau d’exigence, plusieurs acteurs proposent des équipements certifiés ATEX et performants. Voici un aperçu synthétique pour cadrer votre appel d’offres.
| Fournisseur | Capacités typiques | Solvants compatibles | Sécurité | Performance | Repères coûts |
|---|---|---|---|---|---|
| SCoPaC | Équipements sur mesure, ateliers à industrie | Non chlorés, hydrocarbures, solvants de nettoyage | ATEX, circuits fermés | Récupération jusqu’à 95 % | Selon projet (intégration/filtration) |
| Arcane Direct | 15 à 200 L/lot | Nettoyage, peintures, solvants mixtes | Options ATEX, vide | Jusqu’à 95 %, options sacs 180 °C | 5 000–22 000 € env. |
| Tricolor Industries | 15 à 230 L/lot | Dégraissage, non chlorés, hydrocarbures | ATEX, semi/automatique | Jusqu’à 95 % | Large gamme selon volumes |
| OFRU Recycling | 60 à 20 000 L/jour (continu) | Chimie, pharma, pétrochimie | ATEX, cuve inox, pompe à vide | 20–1 000 L/h, sous vide | Projet industriel clé en main |
| Uni-ram | Ateliers à lignes de production | Automobile, peinture, impression | ATEX, distillation avancée | Haute pureté du recyclat | Selon configuration |
Astuce d’achat : exigez un essai avec vos solvants usagés pour vérifier rendement, qualité et tenue de l’équipement aux boues de votre process. Les données réelles valent mieux qu’un prospectus.
Coûts, maintenance et sécurité d’exploitation
Le poste énergie est pilotable via le vide et l’isolation. Les sacs thermorésistants simplifient le curage des boues. Prévoyez un plan de maintenance : joints, huile diathermique, capteurs, contrôles ATEX périodiques. Côté sécurité : mise à la terre, ventilation, détection incendie et permis de feu pour toute intervention chaude. Une conduite standardisée évite 90 % des incidents.
Erreurs fréquentes à éviter
- Mélanger halogénés et non halogénés : vous dégradez la qualité et complexifiez le traitement des solvants.
- Négliger l’eau : 1–2 % d’eau peut suffire à perturber la distillation et le point d’éclair.
- Sous-dimensionner la rétention : risque environnemental et non-conformité immédiate.
- Oublier la qualité : sans critères simples, le recyclat reste au placard au lieu d’être réutilisé.
- Ignorer la traçabilité : un BSDD incomplet invalide la valorisation en audit.
Conseils terrain et variantes selon l’activité
Peinture industrielle et carrosserie
Mettez un recycleur proche des postes lavage pistolets pour limiter les pertes. Standardisez deux qualités d’acétone recyclée : “nettoyage grossier” et “rinçage final”. Résultat : moins de consommables, plus de vitesse, meilleure soutenabilité.
Usinage et dégraissage sous vide
Les solvants oxygénés et hydrocarbures se régénèrent très bien avec distillation sous vide et filtration fines. Visez une boucle fermée avec contrôle du point d’éclair avant retour machine. Les boues vont en élimination dédiée pour une vraie réduction des déchets.
Pharma, cosmétique, laboratoire
Privilégiez les unités à haut niveau de pureté avec validation analytique (GC/GC-MS si besoin). Formalisez des spécifs internes simples pour garder le système agile et compatible audit.
Plan d’action immédiat : passer à la valorisation en 30 jours
– Semaine 1 : cartographie des flux, tri, contenants UN/GRV, consignes CLP. – Semaine 2 : tests sur lots pilotes, devis équipement ou filière externe. – Semaine 3 : installation/mise au point, fiches de contrôle qualité. – Semaine 4 : démarrage, suivi des économies et certificats. Pour consolider votre organisation, appuyez-vous sur une filière experte du recyclage des déchets dangereux.
Quels indicateurs suivre pour piloter la régénération ?
Taux de récupération (%), coût €/L régénéré (incluant énergie et maintenance), volumes et masses de résidus, qualité (densité, point d’éclair, tests analytiques si critique), incidents sécurité, et économies cumulées par rapport au solvant neuf.
Peut-on mélanger plusieurs solvants dans un même lot ?
Évitez les mélanges si leurs points d’ébullition et leurs usages diffèrent. Triez au minimum halogénés vs non halogénés. Si un mélange est inévitable, validez un profil de distillation stable et une qualité de recyclat conforme à l’usage visé.
Quelle taille d’équipement choisir ?
Calibrez sur la production hebdomadaire et le temps disponible pour distiller. En atelier : 15–60 L/lot suffisent souvent. En production multi-postes : 100–200 L/lot. En chimie/peinture continue : distillation sous vide avec débits de 20 à 1 000 L/h.
Quid des émissions et odeurs ?
Un système fermé sous vide limite fortement les émissions. Ajoutez une condensation efficace et, si nécessaire, un traitement d’air (charbons actifs). Vérifiez l’ATEX et la ventilation locale, tenez un registre des contrôles.
La valorisation est-elle toujours possible ?
Non. Certains flux trop dégradés (eau élevée, additifs réactifs, sels) sont peu régénérables. Dans ce cas, orientez vers une filière de traitement agréée et documentez la décision dans votre registre déchets.