En bref
- Cartographier les flux dès l’amont pour bâtir une filière déchets robuste et éviter les mélanges incompatibles.
- Tri à la source par familles (solvants, cytotoxiques, DASRI, effluents, gaz, DEEE, emballages souillés) avec contenants homologués UN.
- Traçabilité sans faille via BSDD et Trackdéchets, transport sous ADR et registres mis à jour.
- Traitement des déchets adapté : distillation/valorisation pour solvants, incinération haute T° pour cytotoxiques, procédés avancés pour effluents.
- Recyclage des déchets quand c’est possible : solvants, métaux de catalyse, DEEE, verres propres.
- Réglementation environnementale en 2026 : exigences renforcées sur les rejets, la sécurité et la preuve de destination.
- Sécurité sanitaire prioritaire : confinement, incompatibilités chimiques maîtrisées, formation périodique.
La pression réglementaire s’accroît, les molécules deviennent plus complexes et les volumes fluctuent selon les campagnes. Pour rester à niveau, les sites de l’industrie pharmaceutique ont besoin d’une filière déchets dédiée, pensée dès la formulation jusqu’à l’élimination des déchets finaux. Ce guide propose une méthode pragmatique : cartographier, trier, conditionner, tracer et optimiser. Avec des cas concrets, des contenants types, des fréquences de collecte et des procédés de traitement éprouvés.
Un façonnier en chimie fine ne gère pas les mêmes déchets dangereux qu’un site de bioproduction stérile. Pourtant, les fondamentaux se ressemblent : gestion des déchets par flux homogènes, contrôles de compatibilité, protocoles ADR, et suivi numérique. Côté effluents, l’empilement de technologies (oxydation avancée, membranes, charbon actif) devient la nouvelle norme pour sécuriser les rejets et la sécurité sanitaire du territoire.
Filière déchets dédiée pour l’industrie pharmaceutique : périmètre, flux et exemples
Une filière performante couvre tous les flux, du laboratoire au conditionnement. Elle distingue clairement les produits pharmaceutiques périmés, les solvants, les cytotoxiques, les DASRI (Déchets d’Activités de Soins à Risques Infectieux), les gaz sous pression, les DEEE (équipements électriques), les catalyseurs, les boues de traitement et les effluents liquides.
Exemples typiques : bidons de solvants (acétone, IPA, acétonitrile), sachets et flacons cytotoxiques issus de la R&D, pointes et cônes contaminés (DASRI), filtres HPLC, fûts de mères de lavage (07 05), catalyseurs au Pd/Pt, bombonnes d’azote et d’hydrogène, emballages PE/PP souillés.
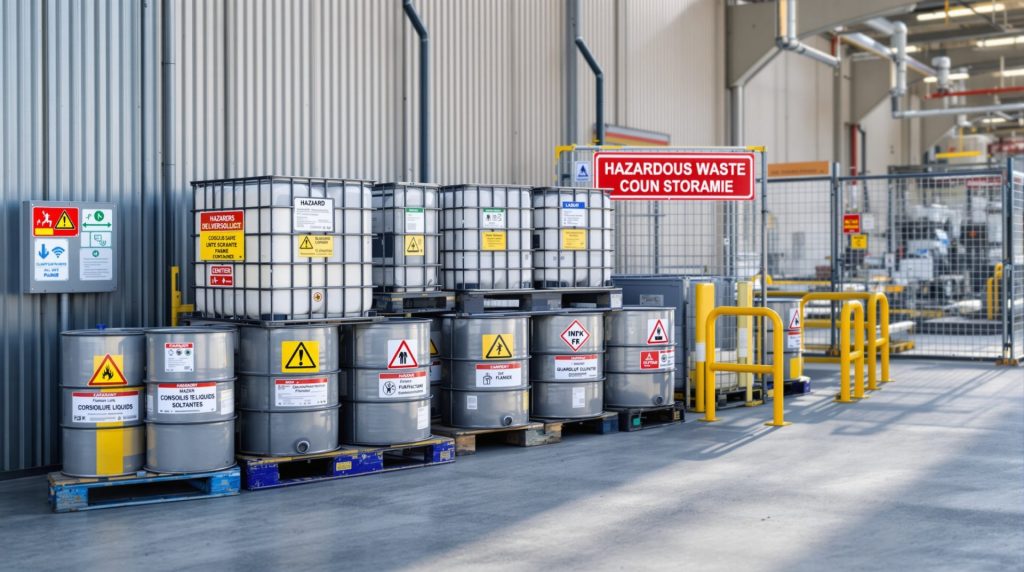
Principes d’organisation : zones de tri dédiées et ventilées, contenants homologués UN étiquetés au code déchet, rétention adaptée (cuvettes, bacs 110 %), plan des incompatibilités (oxydants/acides, bases/halogénés, peroxydables, cyanures/acides). Objectif : zéro mélange inutile et un traitement des déchets ciblé.

Réglementation environnementale et responsabilités en 2026
Votre responsabilité de producteur s’étend du point de génération à la destination finale. Cela implique BSDD (bordereau de suivi), enregistrement Trackdéchets, étiquetage CLP, stockage sûr, transport sous ADR, et preuve du traitement. Les codes déchet (chapitre 07 05 pour la fabrication pharmaceutique) orientent la filière. Pour un rappel clair des jalons 2025-2026, voir les obligations à jour pour les déchets dangereux.
La qualification du déchet se fait par analyse des propriétés (HP1 à HP15), FDS et tests. Pour sécuriser la décision, ce guide pratique pour savoir si un déchet est dangereux est utile en amont des campagnes. Gardez à l’esprit que les normes de rejet se durcissent, notamment sur molécules persistantes et COV. En cas de doute juridique, référez-vous aux textes officiels et à votre DREAL locale.
La mémoire sectorielle montre les risques de sous-estimer la toxicité sur le long terme ; le dossier des eaux impactées par des déchets toxiques rappelle pourquoi la prévention prime. Dernier point : la sécurité sanitaire couvre aussi la chaîne logistique, de l’entreposage au chargement, avec EPI et procédures vérifiées.
Pour aller plus loin, comparez votre dispositif interne avec les meilleures pratiques vidéo disponibles et confrontez-les à votre cartographie de risques.
Procédure opérationnelle : tri, conditionnement, stockage et transport
Une procédure claire réduit les coûts, limite les incidents et accélère la collecte. Exemple éprouvé en site de chimie fine et en fill-finish.
- Tri à la source : flux séparés dès le poste (solvants halogénés/non halogénés, cytotoxiques, DASRI, métaux/catalyseurs, verres propres, emballages souillés, effluents).
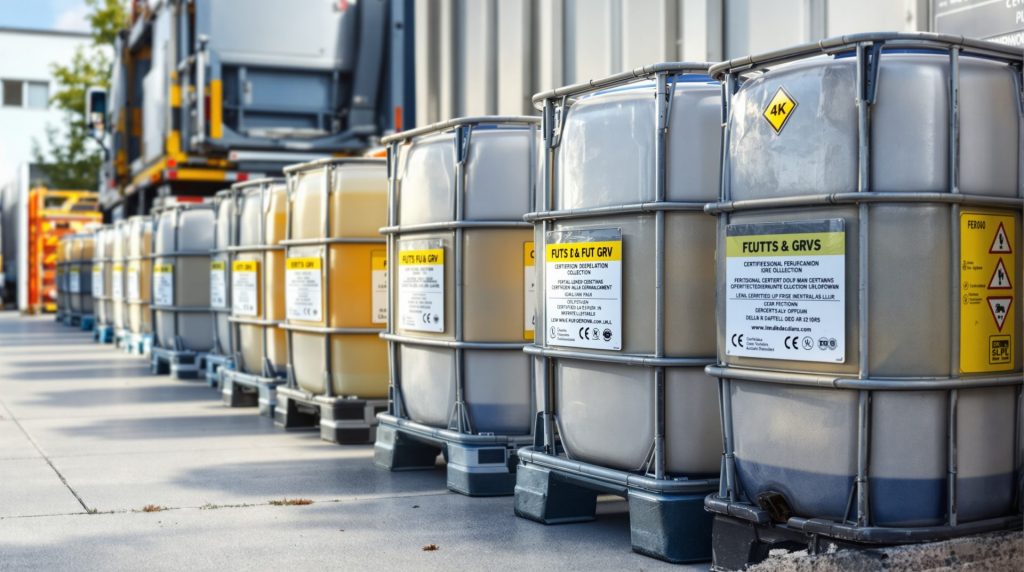
- Contenants : fûts UN 200 L pour solvants, GRV/IBC 1 000 L pour mères de lavage, bacs DASRI rigides, fûts étanches pour cytotoxiques, caisses palettes pour emballages souillés, armoires ventilées pour peroxydables.
- Étiquetage : code déchet, danger CLP, date d’ouverture/fermeture, service émetteur, n° de lot campagne.
- Stockage : aire dédiée, rétention, séparation des incompatibles, contrôle d’atmosphère (COV) si nécessaire, accès restreint.
- Collecte : fréquences types : DASRI hebdo, solvants toutes 2–4 semaines, cytotoxiques à l’enlèvement sécurisé planifié, DEEE au fil des projets.
- Transport ADR : documents de transport, étiquettes, arrimage, interdictions de chargement en commun respectées, prestataire agréé.
- Traçabilité : BSDD signé, piste Trackdéchets close, certificat de traitement ou valorisation archivé.
Cas réel : sur un site de R&D de 250 personnes, la séparation halogénés/non halogénés a permis +40 % de recyclage des déchets solvants par distillation/régénération et −18 % sur le coût global d’élimination en un trimestre.
Focus effluents de l’industrie pharmaceutique : technologies de traitement avancées
Les effluents mêlent substances actives, excipients, solvants et sels, avec des charges variables selon les campagnes. Les traitements biologiques ou physico-chimiques classiques atteignent leurs limites sur composés récalcitrants. La réponse : une chaîne modulaire combinant oxydations avancées (O3, UV/H2O2), adsorption sur charbon actif (GAC/PAC), nanofiltration/ultrafiltration et parfois stripping COV.
Bonnes pratiques : pilote amont, contrôle en ligne (TOC, UV254), redondance sur pics de charge, boucles de dérivation vers stockage tampon, et système de management type ISO 14001 pour cadrer les audits. Objectif : conformité durable et consommation énergétique optimisée.
Comparateur de traitements d’effluents pharmaceutiques
Filtrer, trier, comparer et exporter les technologies adaptées à une filière déchets dédiée.
Colonnes affichées
Comment utiliser le comparateur
- Recherchez par mot-clé (technologie, usage, avantage, limite).
- Filtrez par usage via les pastilles cliquables.
- Trier en cliquant sur un en-tête de colonne.
- Masquez/affichez des colonnes via le bouton « Colonnes ».
- Sélectionnez plusieurs lignes pour les comparer puis ouvrez le panneau de comparaison.
- Exportez la vue filtrée au format CSV.
Astuce de terrain : conservez un by-pass vers un réservoir d’orage pour lisser les chocs de concentration. Cette simple marge de sécurité diminue les non-conformités de rejet.
Erreurs fréquentes à éviter dans la filière déchets pharmaceutiques
- Mélange des flux (cytotoxiques avec solvants courants) : multiplie le coût et annule la valorisation.
- Dilution des effluents problématiques au lieu d’un traitement dédié : non conforme et risqué.
- Contenants non homologués ou réutilisés sans contrôle : fuites, non‑conformités ADR.
- Étiquetage incomplet : perte de traçabilité, filière inadaptée en aval.
- Plan d’urgence absent (déversement, vapeurs) : retard d’intervention et impacts santé/environnement.
Un audit trimestriel interne capte la plupart de ces dérives avant incident. Mieux vaut corriger tôt que gérer un arrêt de ligne.
Conseils terrain pour optimiser coûts, sécurité et conformité
Pour chaque flux, définissez une option de recyclage des déchets ou de valorisation énergétique avant de basculer sur l’incinération. Les solvants propres se prêtent à la distillation, les catalyseurs au raffinage des métaux, les DEEE à la récupération des matières.
- Waste mapping annuel : volumes, pics, caractéristiques, coûts par tonne. Adaptez les contrats.
- Standardisez 8 contenants maximum sur site : moins d’erreurs, meilleurs achats.
- Formez 100 % des utilisateurs en 30 minutes : gestes, compatibilités, BSDD.
- Mesurez COV en zone solvants et installez détecteurs ATEX si besoin.
- Planifiez les collectes sur le rythme des campagnes : évitez le surstock.
Pour de la pédagogie grand public en interne, ce rappel sur les déchets dangereux et la nature est utile pour ancrer les bons réflexes. Opérateur multi-sites ? Des solutions de collecte en zone Marseille ou Toulon facilitent les tournées synchronisées.
Variantes selon l’activité et le volume dans l’industrie pharmaceutique
La filière s’adapte au métier. Un laboratoire de R&D génère des petits volumes multi‑composés, une unité de synthèse produit des lots répétitifs de solvants, tandis qu’un site stérile manipule majoritairement des DASRI non chimiques et des emballages. Ajustez les contenants, la fréquence et la filière de traitement des déchets en conséquence.
| Activité | Flux majeurs | Code déchet indicatif | Contenant recommandé | Collecte type | Filière |
|---|---|---|---|---|---|
| R&D analytique | Solvants HPLC, pointes, flacons | 07 05 04*, 18 01 03* | Fûts UN 60–120 L, bacs DASRI | Hebdo à bi‑hebdo | Distillation / DASRI incinération |
| Synthèse chimique | Mères de lavage, catalyseurs | 07 05 04*, 07 05 13* | GRV 1 000 L, fûts métal | 2–4 semaines | Distillation, récupération métaux |
| Bioproduction stérile | DASRI, solutions nettoyantes | 18 01 03*, 07 05 99 | Bacs DASRI, fûts PE | Hebdo | Incinération, traitement physico‑chimique |
| Conditionnement | Emballages souillés, DEEE | 15 01 10*, 16 02 13* | Caisses palettes, bennes dédiées | Mensuel | Valorisation matière/énergie, filière DEEE |
Les codes restent à confirmer par caractérisation. Pour des matières voisines (p. ex. substances phytosanitaires en sites mixtes), s’appuyer sur cette ressource : déchets phytosanitaires.
Comment lancer rapidement une filière déchets dédiée sur un site pharmaceutique ?
Démarrez par un waste mapping de 2 à 4 semaines : recensement des postes, typologies, volumes et contenants. Sélectionnez 6 à 8 flux prioritaires (solvants, cytotoxiques, DASRI, emballages souillés, effluents, DEEE, catalyseurs). Équipez chaque zone en contenants UN, étiquettes et consignes. Formez les équipes (30 minutes). Ouvrez les filières avec un prestataire ADR, paramétrez Trackdéchets et cadrez un plan de collecte.
Quelles solutions de traitement prioriser pour réduire l’incinération ?
Ciblez la distillation des solvants propres, la récupération des métaux de catalyse, le tri poussé des emballages propres, et un polissage des effluents par charbon actif/membranes. L’incinération haute température reste obligatoire pour les cytotoxiques et certains résidus d’API.
Quels indicateurs suivre pour piloter la performance ?
Taux de recyclage par flux, coût €/t par filière, non-conformités de rejet, incidents de tri, taux de remplissage des contenants, délais de clôture BSDD/Trackdéchets, consommation énergétique du traitement des effluents et émissions COV.
Comment décider si un résidu est un déchet dangereux ?
Appuyez-vous sur la FDS, les propriétés HP1-HP15, les tests et les retours d’expérience. Ce guide opérationnel aide à trancher : https://www.collecte-eco.fr/comment-savoir-si-mon-dechet-est-dangereux-guide-complet/. En cas d’incertitude, demandez une caractérisation en laboratoire et vérifiez les textes en vigueur.
Des prestataires peuvent-ils gérer des tournées multi-sites ?
Oui, des opérateurs organisent des collectes synchronisées avec ADR et BSDD. Exemple de zones desservies : Marseille et Toulon. Renseignez-vous selon vos implantations : https://www.collecte-eco.fr/collecte-dechets-dangereux-marseille/ et https://www.collecte-eco.fr/collecte-de-dechets-dangereux-a-toulon/.